


Language

Kotiin / Uutiset / Teollisuuden uutisia / Lämpöinduktiotiiviste farmaseuttisissa pakkauksissa: prosessi, korkit ja laadunvalvonta
Lämpöinduktiotiiviste farmaseuttisissa pakkauksissa: prosessi, korkit ja laadunvalvonta
2026.10.02
Täyttölinja, joka kulkee 200 pulloa minuutissa, pysähtyy yhtäkkiä. Jokaisessa viimeisen erän korkissa on löysä folio, ja vuototesti epäonnistuu. Syyllinen on harvoin itse korkki. Yhdeksän kertaa kymmenestä lämpöinduktiotiivistysprosessi on epätasainen. Lämpöinduktiotiivistys ei ole yksinkertainen lämpösovellus. Se käyttää sähkömagneettista kenttää lämmön tuottamiseen korkin sisällä, sulattaa polymeerikerroksen ja liittää alumiinifolion säiliön reunaan. Kun kentänvoimakkuus, viipymäaika tai kannen vääntömomentti poikkeaa, tiiviste pettää hiljaa. Tässä artikkelissa kerrotaan, kuinka induktiotiivistys toimii, missä se menee pieleen ja kuinka voit valita täyttölinjaasi vastaavat korkit ja vuoraukset.
Kuinka lämpöinduktiotiivistys toimii
Induktiotiivistepää sisältää kelan, joka kuljettaa suurtaajuista vaihtovirtaa. Tämä luo magneettikentän. Kun korkkinen säiliö kulkee pään alta, kenttä aiheuttaa pyörrevirtoja korkin sisällä olevaan alumiinifolioon. Kalvo lämpenee millisekunneissa. Kalvon päällä oleva polymeeripinnoite sulaa ja kiinnittyy säiliön huuleen. Kun säiliö on poistunut kentältä, polymeeri jäähtyy korkin paineen alaisena muodostaen hermeettisen tiivisteen.
Tämä prosessi eroaa johtumislämpösaumauksesta. Johtotiivistys käyttää kuumennettuja levyjä tai rullia, jotka koskettavat korkkia tai säiliötä. Se siirtää lämpöä ulkopuolelta sisään. Induktiotiivistys lämmittää vain kalvon, joten korkki ja tuote pysyvät viileänä. Lämmölle herkille biologisille lääkkeille, rokotteille ja antibiooteille tämä ero suojaa lääkettä. Se vähentää myös kannen muodonmuutosten ja tuotteen pilaantumisen riskiä.
Tyypillisiä lääkelinjojen induktiotiivistysparametreja ovat taajuus 20 - 100 kHz, lähtöteho 1 - 6 kW ja viipymäaika 0,5 - 3 sekuntia. Korkin vääntömomentti on yleensä 15–25 tuuman paunaa 20 mm:n injektiopulloissa ja 20–35 tuuman paunaa 28 mm:n tai sitä suuremmissa sulkimissa. Plus tai miinus 2 tuuman kilon toleranssi on yleinen. Liner folion paksuus vaihtelee välillä 0,5 - 1,5 mm. Jokainen säiliön, korkin ja vuorauksen yhdistelmä tarvitsee oman validointinsa.
Kriittiset parametrit ja vikakohdat
Induktiotiivistys epäonnistuu, kun yksi tai useampi parametri siirtyy validoidun ikkunan ulkopuolelle. Alla olevassa taulukossa luetellaan yleiset parametrit, tyypilliset alueet ja viat, jotka ilmenevät, kun ne ajautuvat.
| Parametri | Tyypillinen alue | Vikatila, jos alueen ulkopuolella |
|---|---|---|
| Teholähtö | 1-6 kW | Pieni teho aiheuttaa heikkoja tai epätäydellisiä tiivisteitä; suuri teho hiiltää vuorauksen tai vääntää korkin. |
| Viipymäaika | 0,5-3 sekuntia | Lyhyt viipyminen jättää polymeerin sulamatta; pitkä viivytys ylikuumentaa folion ja vahingoittaa tuotetta. |
| Korkin vääntömomentti | 15-35 tuumaa kiloa | Alhainen vääntömomentti mahdollistaa kannen nousemisen lämmityksen aikana; suuri vääntömomentti muuttaa kannen muotoaan ja murskaa vuorauksen. |
| Liner folion paksuus | 0,5-1,5 mm | Ohut folio kuumenee liian nopeasti; paksu folio tarvitsee enemmän tehoa, eikä se välttämättä kiinnity tasaisesti. |
| Jäähdytysaika | 1-5 sekuntia | Lyhyt jäähdytys antaa tiivisteen siirtyä ennen kuin se kovettuu; pitkä jäähdytys hidastaa linjaa ilman hyötyä. |
Muita vikoja ovat korkin sisään juuttuneet kalvot, tiivisteen vuotaminen ja löystyneet korkit sulkemisen jälkeen. Korkkiin juuttunut kalvo tarkoittaa yleensä sitä, että vuorausvaha tai liima ei ole yhteensopiva prosessilämpötilan kanssa. Vuoto tulee usein saastuneesta säiliön reunasta tai väärin kohdistetusta vuorauksesta. Löysät suojukset voivat johtua alhaisesta käyttömomentista tai korkin perääntymisestä jäähdytyksen aikana.
Testaa jokainen erä vähintään kolmella menetelmällä. Väriaineen tunkeutumistesti paljastaa kanavavuodot. Tyhjiöhajoamistesti mittaa säiliön sulkemisen eheyttä. Kuorimistesti tarkistaa kalvon ja säiliön välisen sidoslujuuden. Steriileille tuotteille pursotuspainetestaus lisää luottamusta. Dokumentoi tulokset ja säilytä ne erärekisterissä.
Yhdistä korkit ja vuoraukset pakkaukseen
Korkin ja vuorauksen on vastattava säiliön viimeistelyä, täyttölinjan nopeutta ja lääkevalmistetta. Injektiopulloissa on yleensä 20 mm tai 13 mm alumiinikorkki, jossa on veto- tai repäisyaukot. Vetokorkin avulla sairaanhoitajat voivat avata injektiopullon ilman työkaluja, mikä on tärkeää ensiapu- ja tehoosastoilla. Sisällä olevan kalvon on asetettava tasaisesti injektiopullon huuleta vasten. Mikä tahansa kallistus luo vuotoreitin.
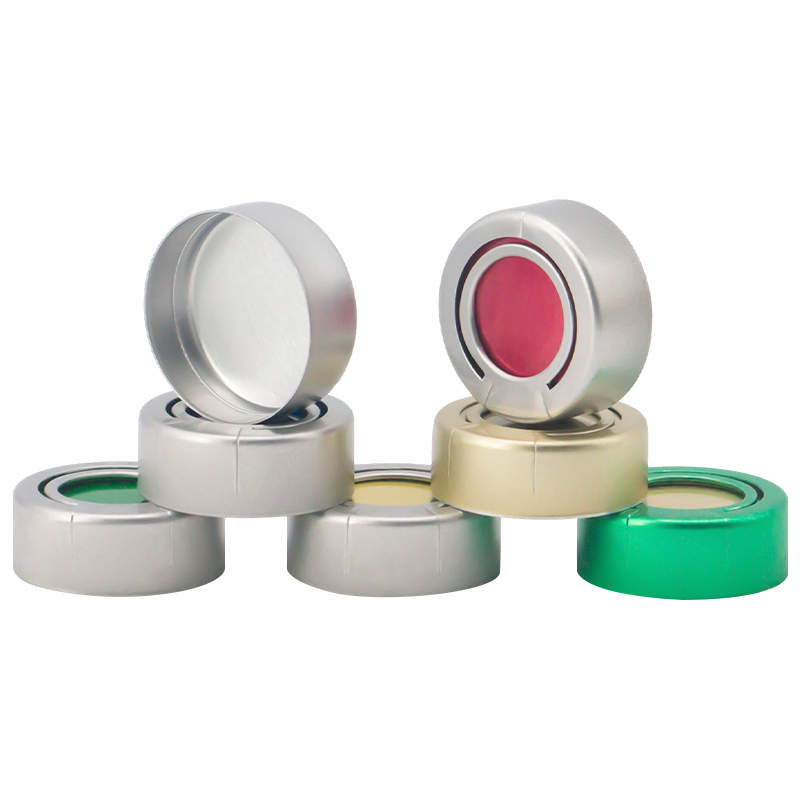 Alumiininen vetorengaskorkki Injektiopulloja varten suunniteltu peukalointia osoittava alumiinisinetti. Siinä on integroitu vetorengas, joka vedettäessä poistaa koko alumiinisuojuksen puhtaasti... Näytä tuote →
Infuusiopullot ovat suurempia ja painavampia. He tarvitsevat korkit, jotka pysyvät turvassa autoklavoinnin ja kuljetuksen aikana. Siltatyyppisissä alumiini-muovikorkissa yhdistyvät alumiinikuori ja muovinen kansi. Siltarakenne antaa vahvan otteen ja puhtaan aukon. Nämä korkit toimivat hyvin induktiotiivistyksen kanssa, koska muovinen kansi ei häiritse magneettikenttää. Vuoraus kiinnittyy lasi- tai muovipullon pintaan.
 Siltatyyppinen alumiini-muovikorkki Infuusiopulloille suunniteltu erityinen suljinkorkki, joka koostuu siltatyyppisestä alumiinikorkista ja muovikorkista. Näytä tuote →
Suun kautta otettavissa nestepulloissa on usein kierrekorkki. Kierrekorkki tarjoaa uudelleen suljettavan sulkemisen, kun induktiotiiviste on rikkoutunut. Vuorauksen tulee kiinnittyä pullon kaulaan jättämättä jäämiä. Lasten siirappien ja yskänlääkkeiden tiivis tiiviste estää haihtumisen ja saastumisen. Korkin vääntömomentin on oltava riittävän suuri pitämään vuorauksen paikallaan, mutta riittävän pieni, jotta potilas voi avata.
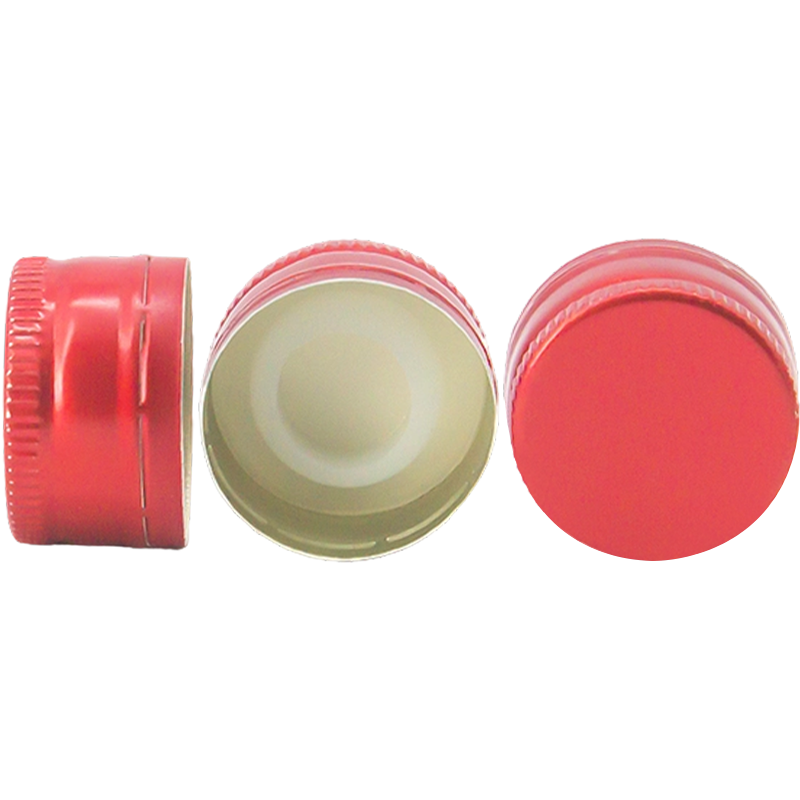 Alumiininen kierrekorkki Kustannustehokas ja kestävä suljinratkaisu, joka on suunniteltu suullisiin nestepulloihin. Valmistettu yhdestä alumiinipalasta, se muodostaa turvallisen langan puristamalla bottiin... Näytä tuote →
Euro PP -korkit ja muut muovisulkimet tukevat myös induktiotiivistystä, kun niissä on foliovuoraus. Varmista, että korkin materiaali kestää kalvossa syntyvän lämmön. Jotkut muovit pehmenevät tai muotoutuvat tiivistyslämpötiloissa. Pyydä aina vuorausnäytteitä ja suorita kokeilu todellisella tuotteellasi.
Katso yksityiskohtainen erittely korkkityypeistämme täydellinen opas lääkepullojen alumiinikorkista .
Laadunvalvonta ja sääntelyyn liittyvät odotukset
Lääkepakkaukset ovat tiukkojen säädösten alaisia. Yhdysvalloissa elintarvike- ja lääkevirasto odottaa steriileille tuotteille astioiden sulkemisen eheyttä. Euroopassa Good Manufacturing Practice -ohjeiden liite 1 kattaa steriilin valmistuksen. Molemmat kehykset edellyttävät sinetöintiprosessin dokumentoitua validointia. Tämä tarkoittaa kirjallisia menettelyjä induktiotiivistimen asennukseen, käyttöön ja valvontaan.
Myös korkkitoimittajalla on oma roolinsa. Korkit tulee valmistaa valvotussa ympäristössä. Jiangsu Changjiang Lids Co., Ltd. käyttää C- ja A-luokan puhdastiloja ja noudattaa GMP- ja ISO 9001 -vaatimuksia. Yritys valmistaa alumiinikorkkeja, alumiini-muovikorkkeja ja Euro PP -korkkeja, joiden vuotuinen kapasiteetti on 3 miljardia alumiinikorkkia ja 800 miljoonaa polypropeenikorkkia. Nämä ominaisuudet tukevat lääkkeiden ostajien tarvitsemaa puhtautta ja jäljitettävyyttä.
Kun auditoit korkkitoimittajaa, pyydä jokaiselle erälle analyysitodistus. Varmista, että vuorauksen materiaali täyttää USP Class VI tai vastaavat bioyhteensopivuusstandardit. Tarkista, että toimittaja vahvistaa induktiotiivisteen sinun säiliöllesi. Yleinen sinetin validointi ei riitä. Säiliön viimeistely, korkin vääntömomentti ja linjan nopeus muuttavat lopputulosta.
Hankintoja koskevat näkökohdat ja riskien vähentäminen
Korkkien ostaminen induktiotiivistämiseen ei ole yksinkertainen hintavertailu. Edullisempi korkki voi säästää sentin murto-osan yksikköä kohden, mutta epäonnistunut sinetti voi maksaa tuhansia hylätyissä erissä. Harkitse näitä tekijöitä ennen tilauksen tekemistä.
- Pyydä vuorausnäytteitä ja suorita linjakoe kolmella eri vääntömomenttiasetuksella.
- Pyydä suositeltua induktiotiivistysikkunaa säiliösi viimeistelyyn.
- Vahvista sekä korkkien että vuorausten vähimmäistilausmäärä ja toimitusaika.
- Tarkista, tarjoaako toimittaja OEM-muokkausta korkin värille, logolle tai vuorauksen tyypille.
- Tarkista toimittajan puhdastilaluokitus ja laatusertifikaatit.
- Testaa tiiviste simuloidun kuljetuksen ja nopeutetun vanhentamisen jälkeen.
Myös säilytyksellä on väliä. Korkkien ja vuorausten tulee pysyä suljetuissa pusseissa käyttöön asti. Kosteus voi vaikuttaa vaha- ja polymeerikerroksiin. Vuorauksessa oleva pöly estää tasaisen sidoksen. Aseta valvottu pysähdysalue lähelle täyttölinjaa ja kouluta kuljettajia käsittelemään korkkeja puhtailla käsineillä.
Ota yhteyttä tiimiimme keskustellaksesi tiivistysvaatimuksistasi ja pyytää näytteitä. Voimme auttaa sinua sovittamaan oikean korkin ja vuorauksen täyttölinjaasi ja tuotteeseesi.
Lämpöinduktiotiivistys on järjestelmä, ei yksittäinen komponentti. Tiivistyspää, korkki, vuoraus, säiliö ja täyttölinja toimivat yhdessä. Täydellinen korkki väärällä vääntömomentilla vuotaa. Täydellinen vääntömomentti väärällä vuorauksella hiiltyy tai ei kiinnity. Aloita validoidusta parametriikkunasta, testaa jokainen erä ja valitse korkit toimittajalta, joka ymmärtää lääkevaatimukset. Tämä lähestymistapa suojaa tuotettasi, potilaitasi ja tuotantoaikatauluasi.
Uutiset
-
Linjalta irtoaa täytetty oraalisuspensiopullo, asiakas kiertää korkin irti ja foliolevy jää kiinni korkin sisään pullon reunan sijaan. Ei sinettiä, ei peukalointitodistusta, ...
READ MORE -
Rokotepullo poistuu täyttölinjasta, kulkee kuorma-autolla ja saapuu ohut nestekalvo olkapäällään. Korkki on tiukka, mutta sisätiiviste ei ole koskaan kiinni. Lämpöinduktiosul...
READ MORE -
Täyttölinja, joka kulkee 200 pulloa minuutissa, pysähtyy yhtäkkiä. Jokaisessa viimeisen erän korkissa on löysä folio, ja vuototesti epäonnistuu. Syyllinen on harvoin itse kor...
READ MORE -
Täytetty HDPE-pullo poistuu täyttölinjasta spesifikaatioon kiristetty korkki. Se kulkee induktiotiivisteen alta, ja sekuntia myöhemmin korkin sisällä oleva kalvo tulee kiinni...
READ MORE
Liittyvät tuotteet
-

Turvallinen ja matalaprofiilinen tukiratkaisu, joka on suunniteltu pitämään infuusiosäiliöt turvallisesti kliinisissä ja hoitoympäristöissä. Sen litteä muotoilu varmistaa vakaan seinään kiinnitettä...
Näytä lisää -

Suojaava ja steriili pakkausratkaisu piilolinssien säilytykseen. Integroidulla foliotiivisteellä varustettu polypropeenisäiliö (PP) varmistaa tuotteen eheyden, kosteuden pysyvyyden ja linssin konta...
Näytä lisää -

Turvallinen ja käyttäjäystävällinen tiivistysratkaisu, joka on suunniteltu erityisesti oraalisille nesteille. Se varmistaa tuotteen luotettavan eheyden, vuotamattoman suorituskyvyn ja turvallisuuss...
Näytä lisää -

Standardoitu vedettävä polypropeenikorkki, joka on suunniteltu infuusio- ja liuospulloille. Tämä peukaloinnin havaitseva ratkaisu varmistaa luotettavan sulkemisen ja tarjoaa integroidun vetorenkaan...
Näytä lisää -

Luotettava ja peukaloitumaton suljinratkaisu, joka on suunniteltu tavallisiin injektiopulloihin. Se varmistaa säiliön tiivisteen eheyden ja turvallisen neulan pääsyn nestemäisille lääkkeille. Am...
Näytä lisää -

Injektiopulloja varten suunniteltu peukalointia osoittava alumiinisinetti. Siinä on integroitu vetorengas, joka vedettäessä poistaa koko alumiinisuojuksen puhtaasti injektiopullon kaulasta jättäen ...
Näytä lisää
-
Ota yhteyttä
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 No. 1 Mingzhu Road, Youfang Industrial Park, Yangzhong City, Zhenjiang, Jiangsu, Kiina
Tällä sivustolla olevat tiedot on tarkoitettu käytettäväksi vain Kiinan kansantasavallan ulkopuolisissa maissa ja lainkäyttöalueilla.
-
Tuote
Alumiini-muovikorkit Alumiinikorkit Euro PP Caps PP-säiliöt piilolinsseille kalvotiivisteellä Muovinen ripustin infuusiopullolle Muovinen Jerry Can -
WhatsApp
Chris

-
WeChat
Lilian

Tekijänoikeus © 2025 Jiangsu Changjiang Lids Co., Ltd. Kaikki oikeudet pidätetään.
OEM-lääkepakkausten valmistaja
Farmaseuttisten korkkien toimittaja
