


Language

Kotiin / Uutiset / Teollisuuden uutisia / Lääkepullojen lämpöinduktiopäällysteet: valinta ja sulkeminen
Lääkepullojen lämpöinduktiopäällysteet: valinta ja sulkeminen
2026.10.01
Täytetty HDPE-pullo poistuu täyttölinjasta spesifikaatioon kiristetty korkki. Se kulkee induktiotiivisteen alta, ja sekuntia myöhemmin korkin sisällä oleva kalvo tulee kiinnittää pullon huuleen. Jos vuorauksen, korkin tai tiivisteen asetus on väärä, pakkaus saattaa näyttää hyvältä, mutta epäonnistuu vuototestissä. Lämpöinduktiovuoraus ei siksi ole yleinen foliolevy. Se on osa suljettua järjestelmää, joka sisältää korkin, säiliön kaulan viimeistelyn, induktiotiivisteen ja laatutarkastukset. Tässä oppaassa kerrotaan, mitä vuoraus tekee, kuinka se valitaan, missä tiivisteet rikkoutuvat ja mitä on tarkistettava ennen tuotantoa.
Mikä lämpöinduktiokalvo on ja mitä se sisältää
Lämpöinduktiovuori on monikerroksinen tiiviste, joka sijaitsee korkin sisällä. Kun korkillinen säiliö kulkee induktiokentän läpi, alumiinifoliokerros lämpenee pyörrevirroilla. Lämpö sulattaa polymeerisen kuumasaumakerroksen säiliön puolella. Korkista tuleva paine pitää pehmennetyn kerroksen pullon huulta vasten; jäähdytyksen jälkeen kalvo pysyy kiinnittyneenä säiliöön ja muodostaa tiiviin kalvon.
| Kerros | Yleinen materiaali | Ensisijainen toiminto | Mitä tarkistetaan |
|---|---|---|---|
| Folio | Alumiinifolio | Luo lämpöä ja tarjoaa kosteuden ja happisulun | Paksuus, johtavuus, reiät, laatu |
| Lämpötiiviste | Polymeeripinnoite tai vahaseos | Kiinnittyy säiliön huuleen kuumennettaessa | Yhteensopivuus HDPE:n, PP:n, PET:n, lasin kanssa; tiivisteen lujuus |
| Tausta | Kartonki, vaahto, PET, massa | Tukee korkin vuorausta ja hallitsee puristusta | Paksuus, tiheys, takajousto, korkin istuvuus |
Kuinka lämpöinduktiotiivistys toimii
Induktiotiivistys on kosketukseton prosessi. Tiivistyskela luo vaihtuvan sähkömagneettisen kentän. Vuorauksen alumiinifolio kuumenee ja kuumasaumakerros sulaa. Korkin vääntömomentti ja säiliön yläkuormitus tarjoavat painetta liimaukseen. Kun säiliö on poistunut kelasta, tiiviste jäähtyy ja vahvistuu.
Neljä muuttujaa ohjaa tulosta:
- Teho: liian alhainen aiheuttaa heikot tiivisteet; liian korkeat palovammat vuoraukset tai vääntyvät korkit.
- Viipymisaika: linjan nopeus muuttaa valotusaikaa, joten resepti nopeudella 60 pulloa minuutissa voi epäonnistua 120 pullolla.
- Paine ja vääntömomentti: pieni vääntömomentti luo kanavia; liiallinen vääntömomentti vääristää kantta.
- Jäähdytys: sidoksen tulee kovettua ennen käsittelyä tai etiketöintiä.
Määritä asetukset todellisen säiliön, korkin, vuorauksen, tuotteen ja linjan nopeuden mukaan. Toisesta pullosta kopioitu asetus on vain lähtökohta.
Miksi farmaseuttisissa pakkauksissa käytetään lämpöinduktiokalvoja
Säännellyissä pakkauksissa vuoraus tukee useita toimintoja kerralla:
- Peukalointitodistus: sidottu foliosinetti osoittaa, että säiliötä ei ole avattu.
- Vuotojen esto: se vähentää nesteen vuotamisen riskiä kuljetuksen aikana.
- Kosteus- ja happisulku: folio auttaa suojaamaan herkkiä lääkkeitä.
- Kontaminaatiovalvonta: kalvo rajoittaa mikrobien sisäänpääsyä.
- Suoja ryöstöltä: rikkinäinen sinetti näkyy.
Nämä edut koskevat injektiopulloja, infuusiopulloja, rokotepulloja, oraalisia nesteitä ja diagnostisia reagensseja. Vuoraus ei korvaa hyvää korkkia tai validoitua täyttöprosessia, mutta se on kriittinen säiliön sulkemisen eheyden kannalta. Esimerkiksi injektiopullon suljinjärjestelmä, joka käyttää alumiiniset muovikorkit injektiopulloille on tarkasteltava kokonaisena kokonaisuutena, ei erillisinä osina.
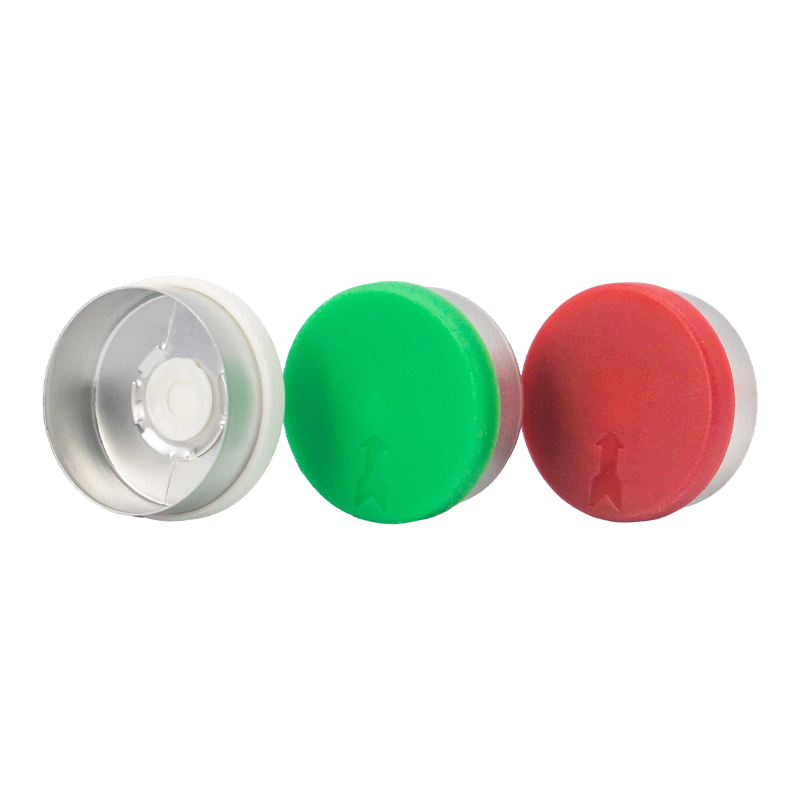 Tukkumyynti alumiini-muovikorkit injektiopulloille ja rokotepulloille Komposiittipullon suljin, jossa on alumiinikuori, muovinen sisäosa ja kumitulppa, joka on suunniteltu suojaamaan injektioita. Valmistettu GMP-puhdastiloissa laajamittaisella alumiini-muovikorkkituotannolla. Näytä tuote →
Oikean vuorauksen valitseminen säiliöllesi ja korkille
Aloita säiliöstä, älä laineriluettelosta. Kaulan viimeistely, materiaali ja pinnan kunto määräävät, mikä kuumasaumakerros sitoutuu. HDPE-vuoraus ei välttämättä tiivisty luotettavasti PP:hen, PET:hen, lasiin tai päällystettyyn huuleen. Kannen materiaali, vuorauksen taskun syvyys, kierrerakenne ja vääntömomentti vaikuttavat myös tiivisteen paineeseen.
Tarkista nämä asiat ennen näytteiden pyytämistä:
- Säiliön materiaali ja kaulan viimeistelypiirros, mukaan lukien halkaisija, kierteet ja huulen tasaisuus.
- Lipun tyyppi ja vuoraustasun mitat.
- Täyttölämpötila ja onko tuote kuumatäytetty, retortoitu tai pakastettu.
- Sterilointimenetelmä, kuten etyleenioksidi, gamma tai autoklaavi.
- Tavoitelinjan nopeus, tiivistimen malli ja tehoalue.
- Vaadittu tiivisteen lujuus, vuotonopeus ja esteen suorituskyky.
Vaahtopohja voi sietää enemmän korkin vaihtelua; pahvipohja voi antaa lujemman tiivistyksen. Väärä taustaosa voi pudota pois korkista tai tarttua kiinni sulkemisen jälkeen. Infuusiosäiliöissä Euro PP -korkit, joissa on pullring tai twinport-malli, voidaan yhdistää yhteensopivien vuorausten kanssa, mutta tiivisteikkuna on validoitava.
 Pull-Ring Euro PP -korkit infuusio- ja liuospulloille Peukaloinnin havaitsevat polypropeenikorkit, joissa on integroidut vetorenkaat, jotta infuusio- ja liuospulloihin pääsee käsiksi ilman työkaluja. Yhteensopivat vuoraukset ja tiivistysparametrit on validoitava sovellukselle. Näytä tuote →
Yleiset vikatilat ja niiden diagnosointi
Useimmat induktiotiivistysvirheet johtuvat yhteensopimattomuudesta tai ajautumisesta, ei yhdestä huonosta vuorauksesta. Taulukko kartoittaa yleiset oireet todennäköisiin syihin ja ensimmäisiin tarkistuksiin.
| Oire | Todennäköinen syy | Ensimmäiset tarkastukset |
|---|---|---|
| Heikko tai osittainen tiiviste | Pieni teho, lyhyt viipymäaika, alhainen kannen vääntömomentti tai likaantunut huuli | Tarkista tiivisteen teho, linjan nopeus, korkin vääntömomentti ja huulen kunto |
| Folio stuck in cap | Ylikuumeneminen, väärä vapautuskerros tai liiallinen kannen puristus | Vähennä tehoa tai viipymisaikaa; tarkista vuorauksen rakenne ja korkin syvyys |
| Palanut tai värjäytynyt vuoraus | Teho liian korkea, kela liian lähellä tai kaksinkertainen tiivisteen läpi | Mittaa kelan rako; varmista, että kontit kulkevat kerran oikealla nopeudella |
| Vuoto tiivistyksen jälkeen | Kanava kalvon alla, soikea kaula tai vaurioitunut huuli | Tarkasta kaulan viimeistely, vuorauksen keskitys ja tiivistealue väri- tai tyhjiökestillä |
| Kannen vääristymä | Liikaa lämpöä tai ohut korkkiseinä | Tarkista korkin hartsi, seinämän paksuus ja jäähtymisaika |
Älä säädä tehoa yksin. Lämpö, aika, paine ja jäähdytys ovat vuorovaikutuksessa. Korkin toimittajan tai vuorauksen erän muutos voi muuttaa ikkunaa. Pidä kirjaa tiivistimen asetuksista, korkin vääntömomentista, vuorauksen erästä ja testituloksista, jotta ajautuminen voidaan jäljittää.
Tiivistysprosessin määrittäminen ja validointi
Aloita kontrolloidulla kokeilulla käyttämällä tuotantosäiliötä, korkkia, vuorausta, tuotetta ja linjanopeutta. Testaa pieni, keskikokoinen ja suuri teho ja viipymäaika. Tarkista liimauskuvio tasaisen renkaan varalta, jossa ei ole palamisjälkiä tai kanavia.
Validoinnin tulee sisältää:
- Tiivisteen kuoriutumis- tai halkeamistesti.
- Väriaineen tunkeutumis- tai tyhjiöhajoamisvuototesti.
- Silmämääräinen tarkastus folion peittävyyden, ryppyjen ja korkin vaurioiden varalta.
- Vääntömomenttitesti sulkemisen ja simuloidun kuljetuksen jälkeen.
- Vakaus tai kuljetussimulaatio tarvittaessa.
Tarkista tuotannon aikana tiivistimen teho, linjan nopeus, korkin vääntömomentti ja tiivisteen laatu määrätyin väliajoin. Säilytä erillinen resepti jokaiselle pullokoolle.
Toimittaja- ja laatutarkastukset
Vuorauksen toimittajan tulee toimittaa materiaalitiedot, kuumasaumakerrostiedot, migraatio- tai bioyhteensopivuustiedot tarvittaessa, erän jäljitettävyys ja suositellut tiivistysikkunat. Lääkepakkauksissa puhdastilavalmistus ja dokumentoitu laatujärjestelmä vähentävät riskejä. ISO 9001 ja GMP-linjaus ovat käytännön signaaleja siitä, että toimittaja ymmärtää säännellyt markkinat.
Jiangsu Changjiang Lids Co., Ltd. on valmistanut lääkepakkauksia vuodesta 2000 ja käyttää C A -puhdastilaa. Sen valikoimaan kuuluu alumiinikorkkeja, alumiinimuovikorkkeja, Euro PP -korkkeja sekä injektiopullojen, infuusiopullojen ja oraalisten nesteiden sulkimet. Sen mukaan vuotuinen kapasiteetti on 3 miljardia alumiini- ja alumiinimuovikorkkia ja 800 miljoonaa polypropeenikorkkia GMP- ja ISO 9001 -järjestelmillä. Koska vuorauksen, korkin ja pullon kaulan on toimittava yhdessä, tämä korkinvalmistuskokemus on tärkeä. Voit pyydä näytteitä tai linjatarkastusta sopivuuden vahvistamiseksi ennen tuotantoa.
Kysy, kuinka lainerieriä valvotaan ja miten kalvo- tai kalvotoimittajia koskevia muutoksia hallitaan. Uusi kuumasaumapinnoite voi muuttaa tiivistyskykyä, vaikka valmis korkki näyttää samalta.
Lämpöinduktiokalvon valinnan tärkeimmät tiedot
- Käsittele vuoraus osana täydellistä suljinjärjestelmää korkin, säiliön, tiivisteen ja prosessin kanssa.
- Sovita kuumasaumakerros säiliön materiaaliin ja sterilointimenetelmään.
- Ohjaa tehoa, viipymisaikaa, painetta, vääntömomenttia ja jäähdytystä yhtenä ikkunana.
- Vahvista vuoto- ja tiivisteen lujuustesteillä ja seuraa tuotantoa.
- Työskentele toimittajan kanssa, joka dokumentoi materiaalit, erän jäljitettävyyden ja puhdastilojen säädöt.
Lämpöinduktiokalvo näyttää yksinkertaiselta, mutta se suojaa tuotetta täyttölinjasta potilaaseen. Määrittele vaatimus, testaa todellinen järjestelmä ja pidä prosessi hallinnassa.
Uutiset
-
Linjalta irtoaa täytetty oraalisuspensiopullo, asiakas kiertää korkin irti ja foliolevy jää kiinni korkin sisään pullon reunan sijaan. Ei sinettiä, ei peukalointitodistusta, ...
READ MORE -
Rokotepullo poistuu täyttölinjasta, kulkee kuorma-autolla ja saapuu ohut nestekalvo olkapäällään. Korkki on tiukka, mutta sisätiiviste ei ole koskaan kiinni. Lämpöinduktiosul...
READ MORE -
Täyttölinja, joka kulkee 200 pulloa minuutissa, pysähtyy yhtäkkiä. Jokaisessa viimeisen erän korkissa on löysä folio, ja vuototesti epäonnistuu. Syyllinen on harvoin itse kor...
READ MORE -
Täytetty HDPE-pullo poistuu täyttölinjasta spesifikaatioon kiristetty korkki. Se kulkee induktiotiivisteen alta, ja sekuntia myöhemmin korkin sisällä oleva kalvo tulee kiinni...
READ MORE
Liittyvät tuotteet
-

Turvallinen ja matalaprofiilinen tukiratkaisu, joka on suunniteltu pitämään infuusiosäiliöt turvallisesti kliinisissä ja hoitoympäristöissä. Sen litteä muotoilu varmistaa vakaan seinään kiinnitettä...
Näytä lisää -

Suojaava ja steriili pakkausratkaisu piilolinssien säilytykseen. Integroidulla foliotiivisteellä varustettu polypropeenisäiliö (PP) varmistaa tuotteen eheyden, kosteuden pysyvyyden ja linssin konta...
Näytä lisää -

Erityinen sulkukorkki, joka on suunniteltu oraalisille nesteille. Sen alumiinisuojus on helposti repeytyvä, minkä ansiosta käyttäjät voivat avata sen nopeasti ja luotettavasti, ja avauksen onnistum...
Näytä lisää -

Luotettava ja peukaloitumaton suljinratkaisu, joka on suunniteltu tavallisiin injektiopulloihin. Se varmistaa säiliön tiivisteen eheyden ja turvallisen neulan pääsyn nestemäisille lääkkeille. Am...
Näytä lisää -

Injektiopulloja varten suunniteltu peukalointia osoittava alumiinisinetti. Siinä on integroitu vetorengas, joka vedettäessä poistaa koko alumiinisuojuksen puhtaasti injektiopullon kaulasta jättäen ...
Näytä lisää -

Infuusiopulloille suunniteltu erityinen suljinkorkki, joka koostuu siltatyyppisestä alumiinikorkista ja muovikorkista. ZB-rakennesuunnittelun etuna on alhainen avausvoima, ja muoviosan poistamis...
Näytä lisää
-
Ota yhteyttä
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 No. 1 Mingzhu Road, Youfang Industrial Park, Yangzhong City, Zhenjiang, Jiangsu, Kiina
Tällä sivustolla olevat tiedot on tarkoitettu käytettäväksi vain Kiinan kansantasavallan ulkopuolisissa maissa ja lainkäyttöalueilla.
-
Tuote
Alumiini-muovikorkit Alumiinikorkit Euro PP Caps PP-säiliöt piilolinsseille kalvotiivisteellä Muovinen ripustin infuusiopullolle Muovinen Jerry Can -
WhatsApp
Chris

-
WeChat
Lilian

Tekijänoikeus © 2025 Jiangsu Changjiang Lids Co., Ltd. Kaikki oikeudet pidätetään.
OEM-lääkepakkausten valmistaja
Farmaseuttisten korkkien toimittaja
